
推荐课程
查看更多 →
推荐软件
查看更多 →推荐
推荐
推荐
推荐
推荐
推荐
最新课程
更多 →最新软件
更多 →推荐
推荐
最新资讯
更多 →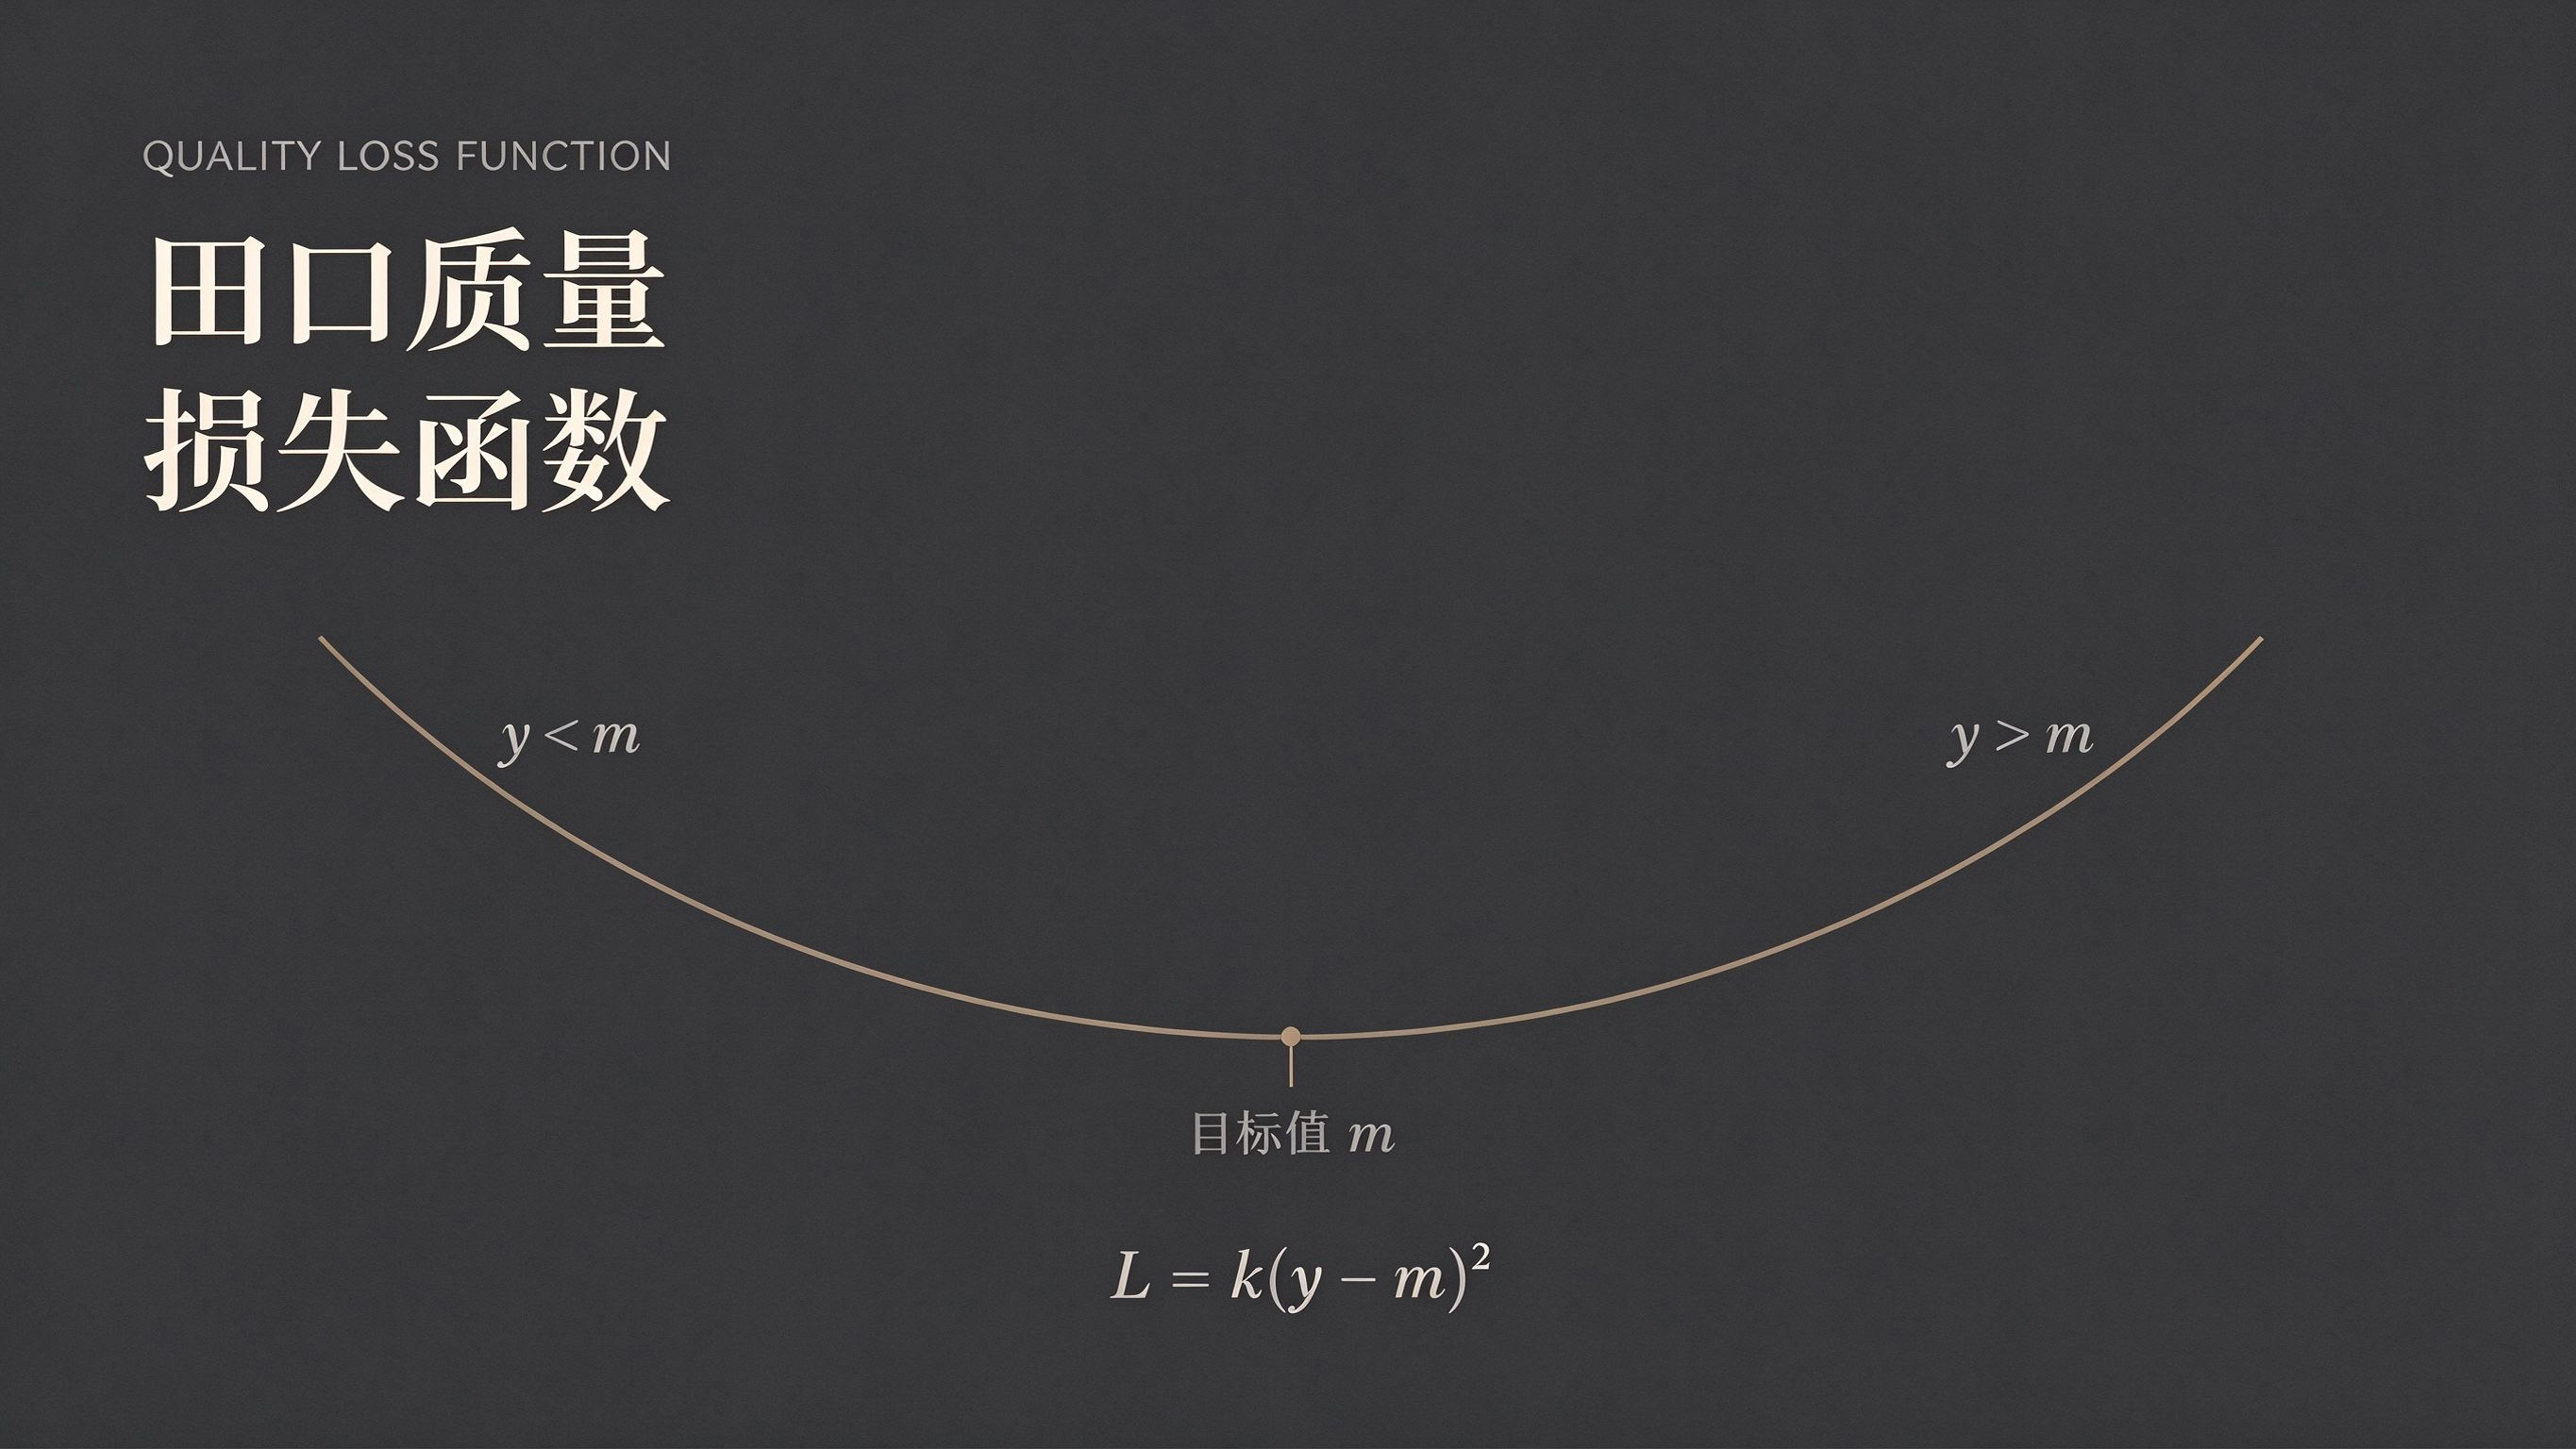
田口质量损失函数:为什么"差不多"其实差很多
传统质量观说:只要落在规格内就是合格品,出了规格才叫损失。田口玄一却说:偏离目标值的那一刻,损失就已经开始了——而且是按偏离的平方放大。这一观念之差,决定了你的...
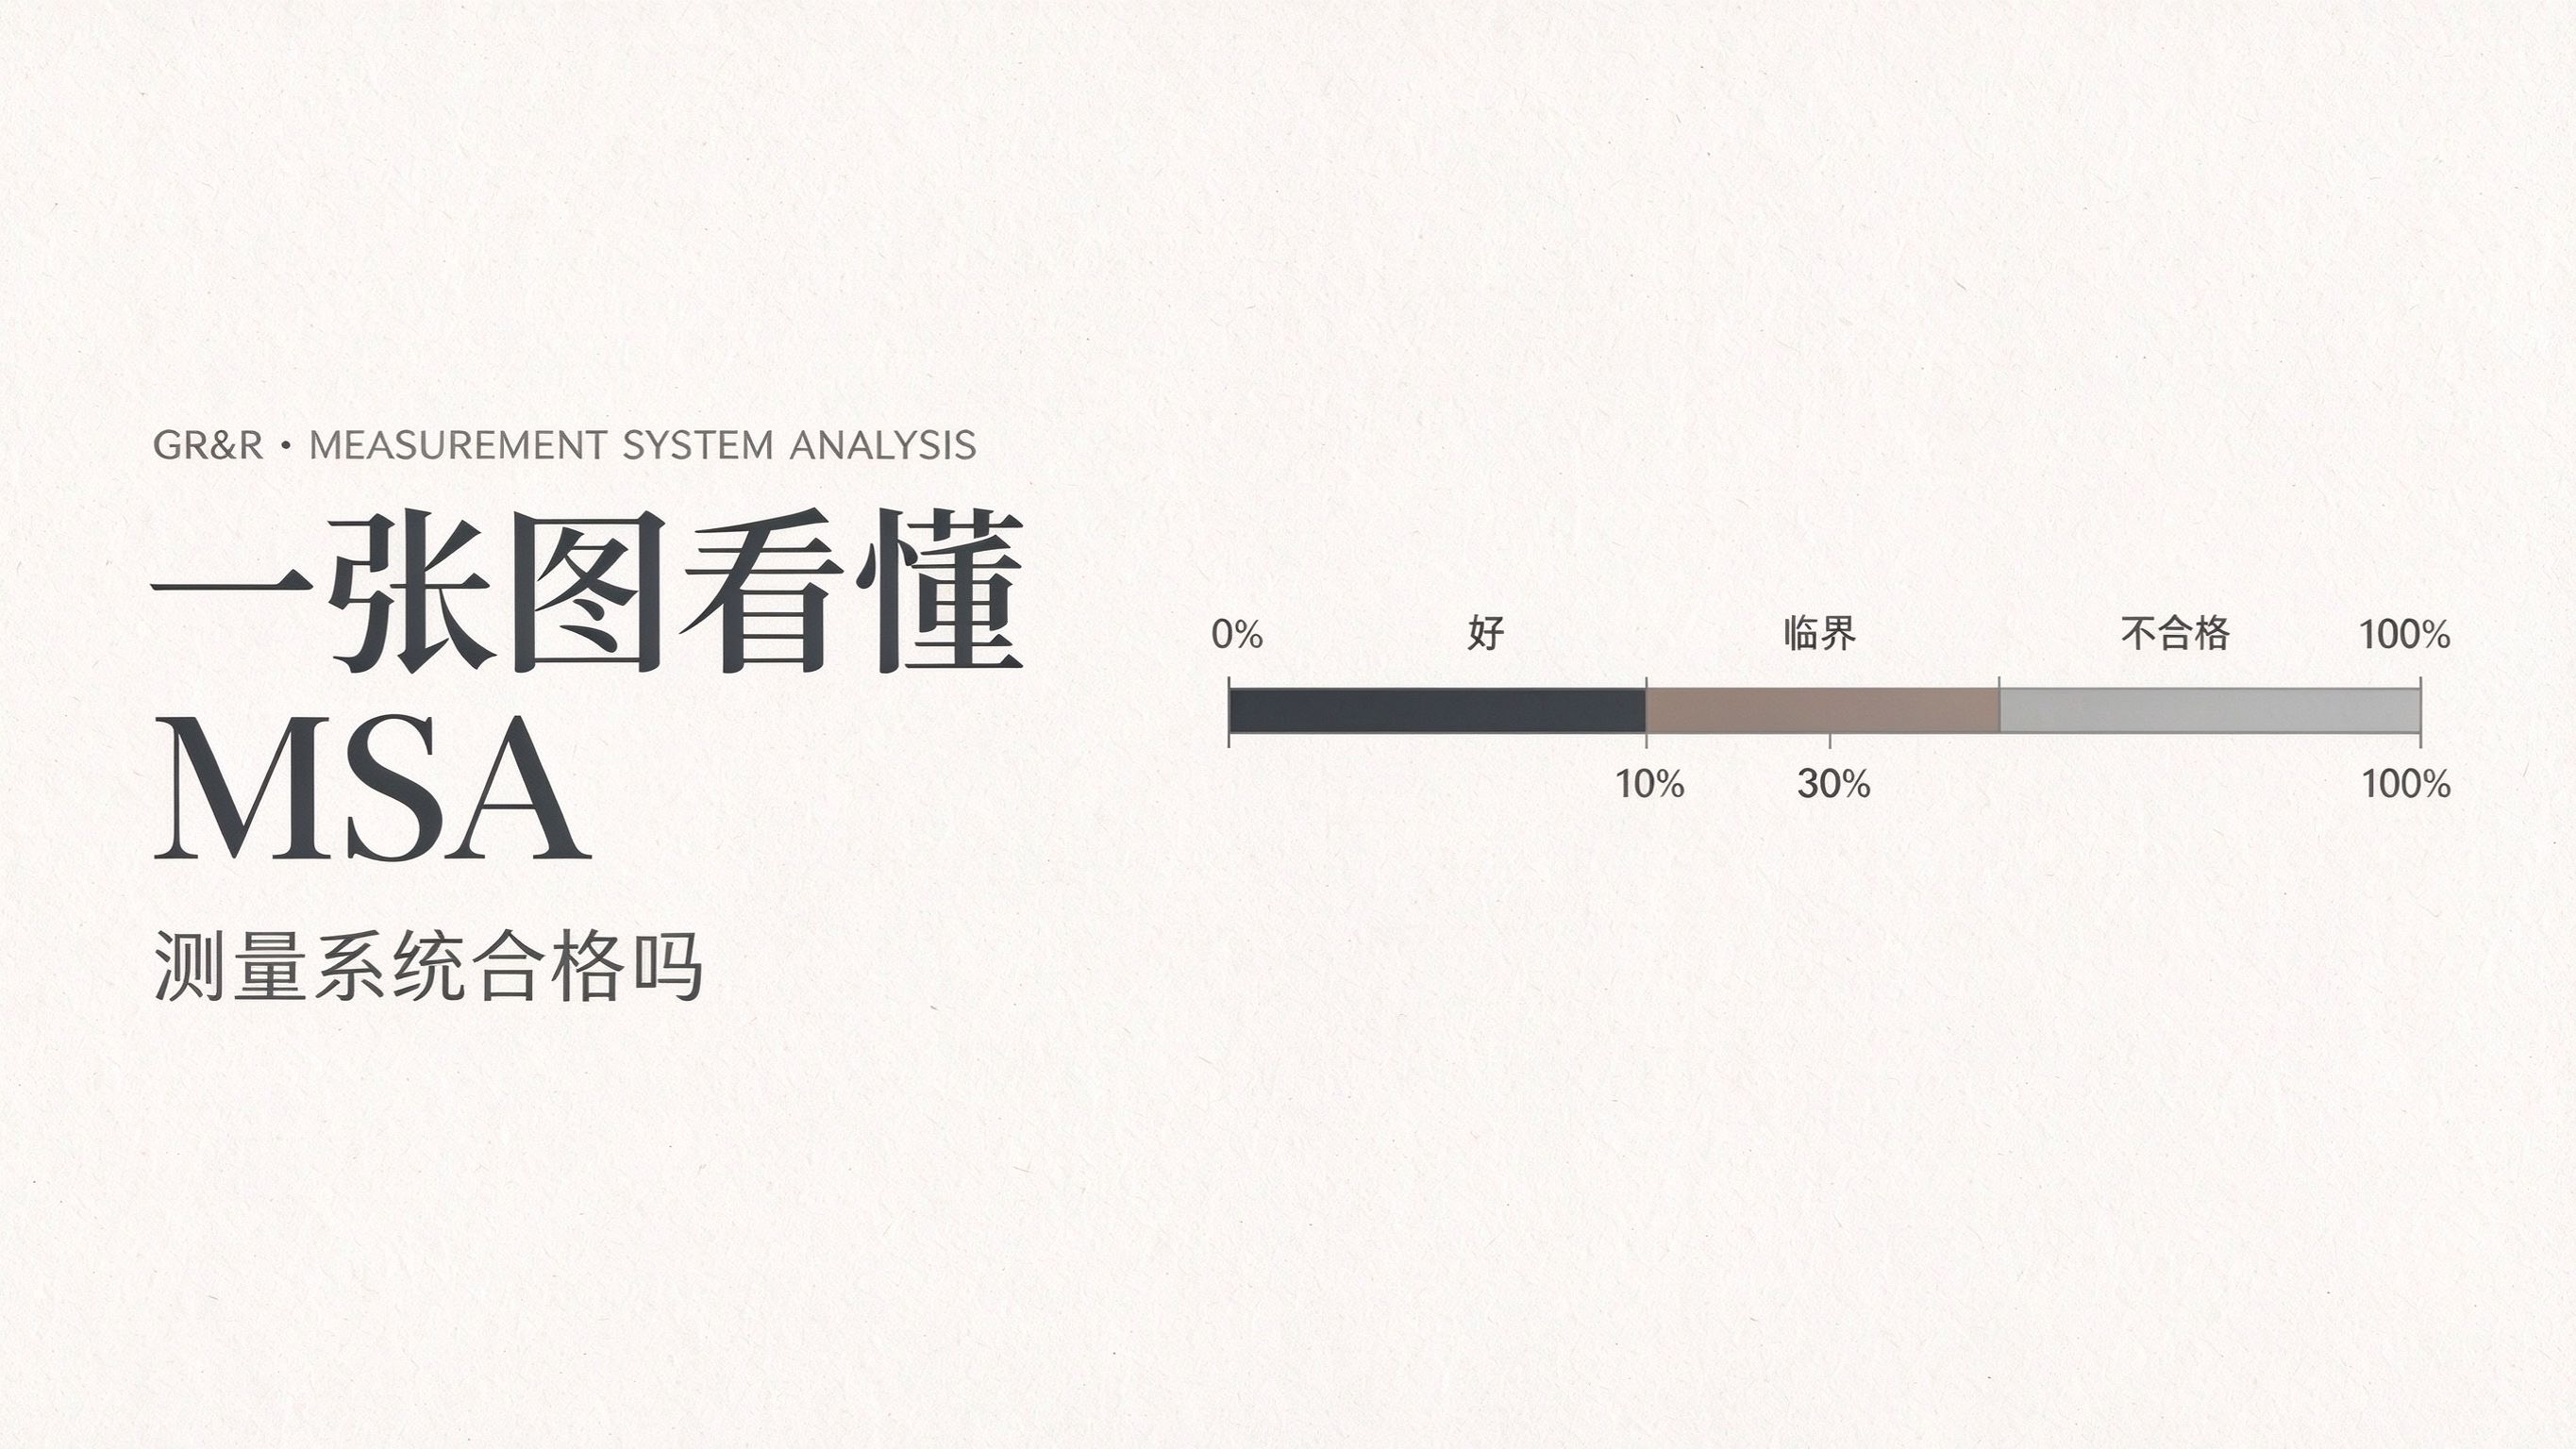
一张图看懂 MSA:测量系统合格吗
数据是六西格玛的血液,而测量系统是抽血的针管——针管不准,再好的分析都是白做。MSA(测量系统分析)回答一个关键问题:测得的数据里,有多少是产品本身的变化,多少...
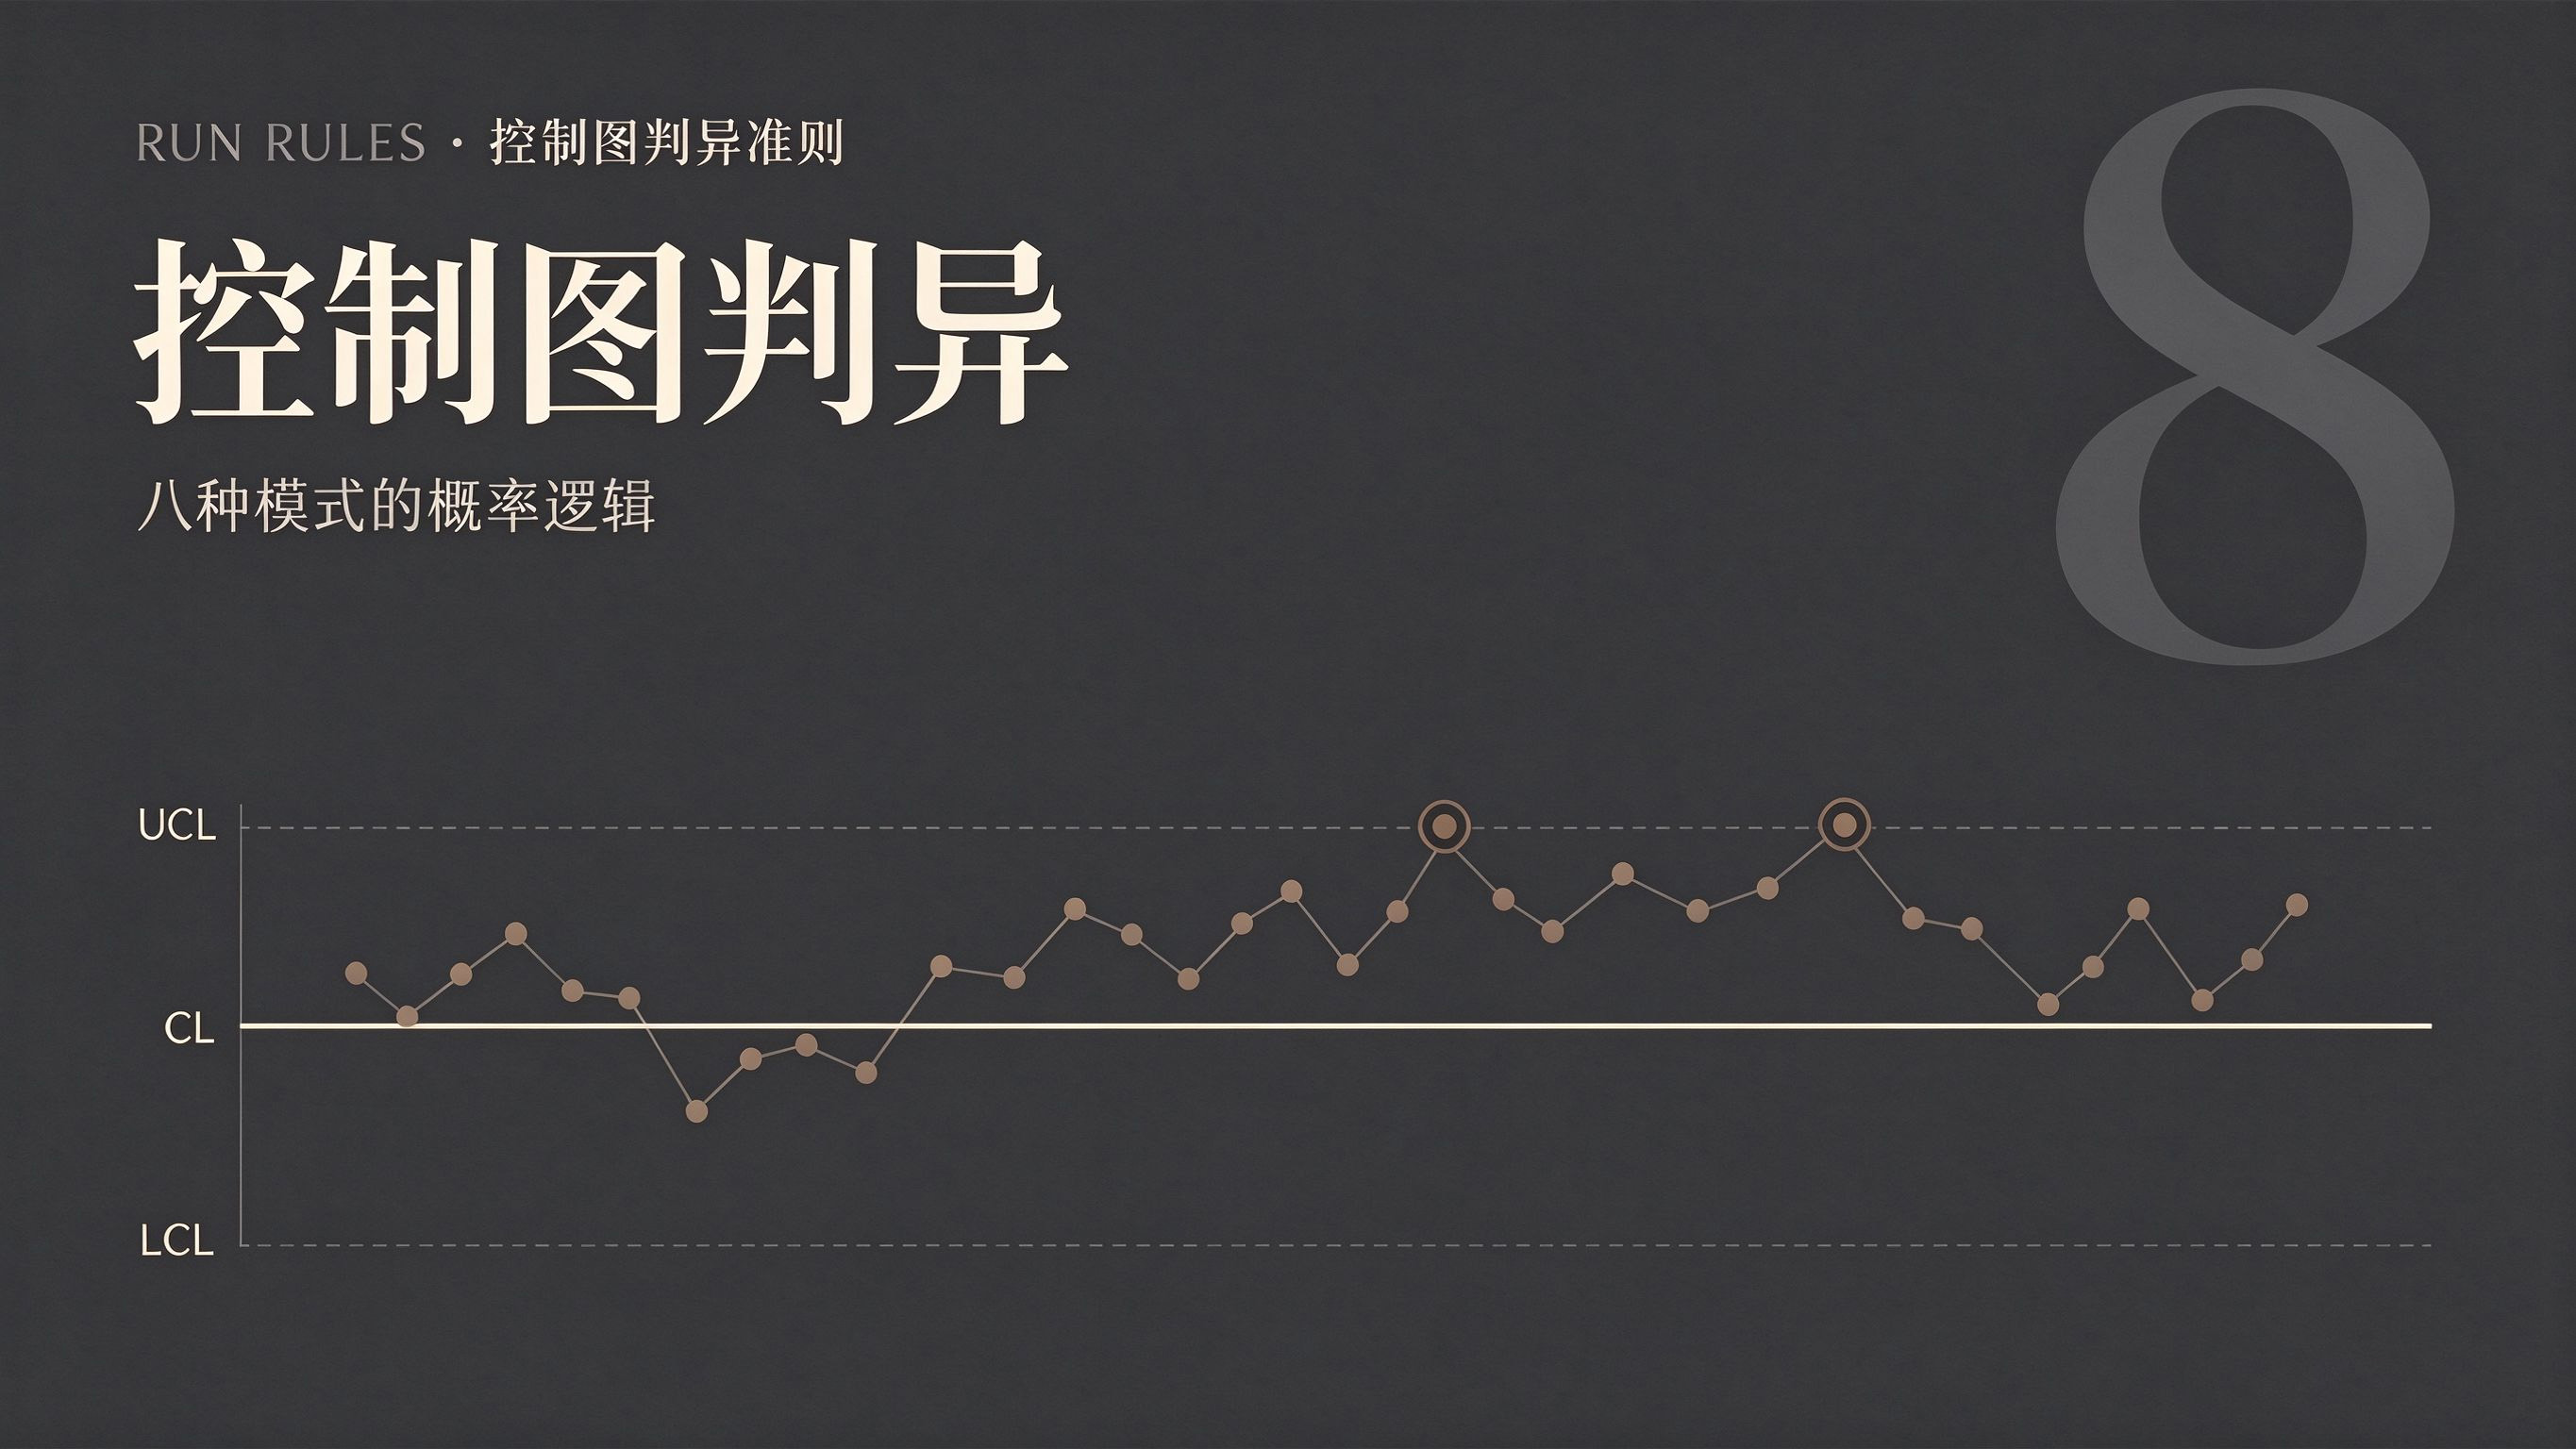
控制图判异:八种模式的概率逻辑
控制图上的每一个"判异"都不是拍脑袋:八种模式背后各有精确的小概率依据。看懂这八种模式,你就能从点子的排列里读出"设备混用""趋势漂移""数据分层"这类真实过程...
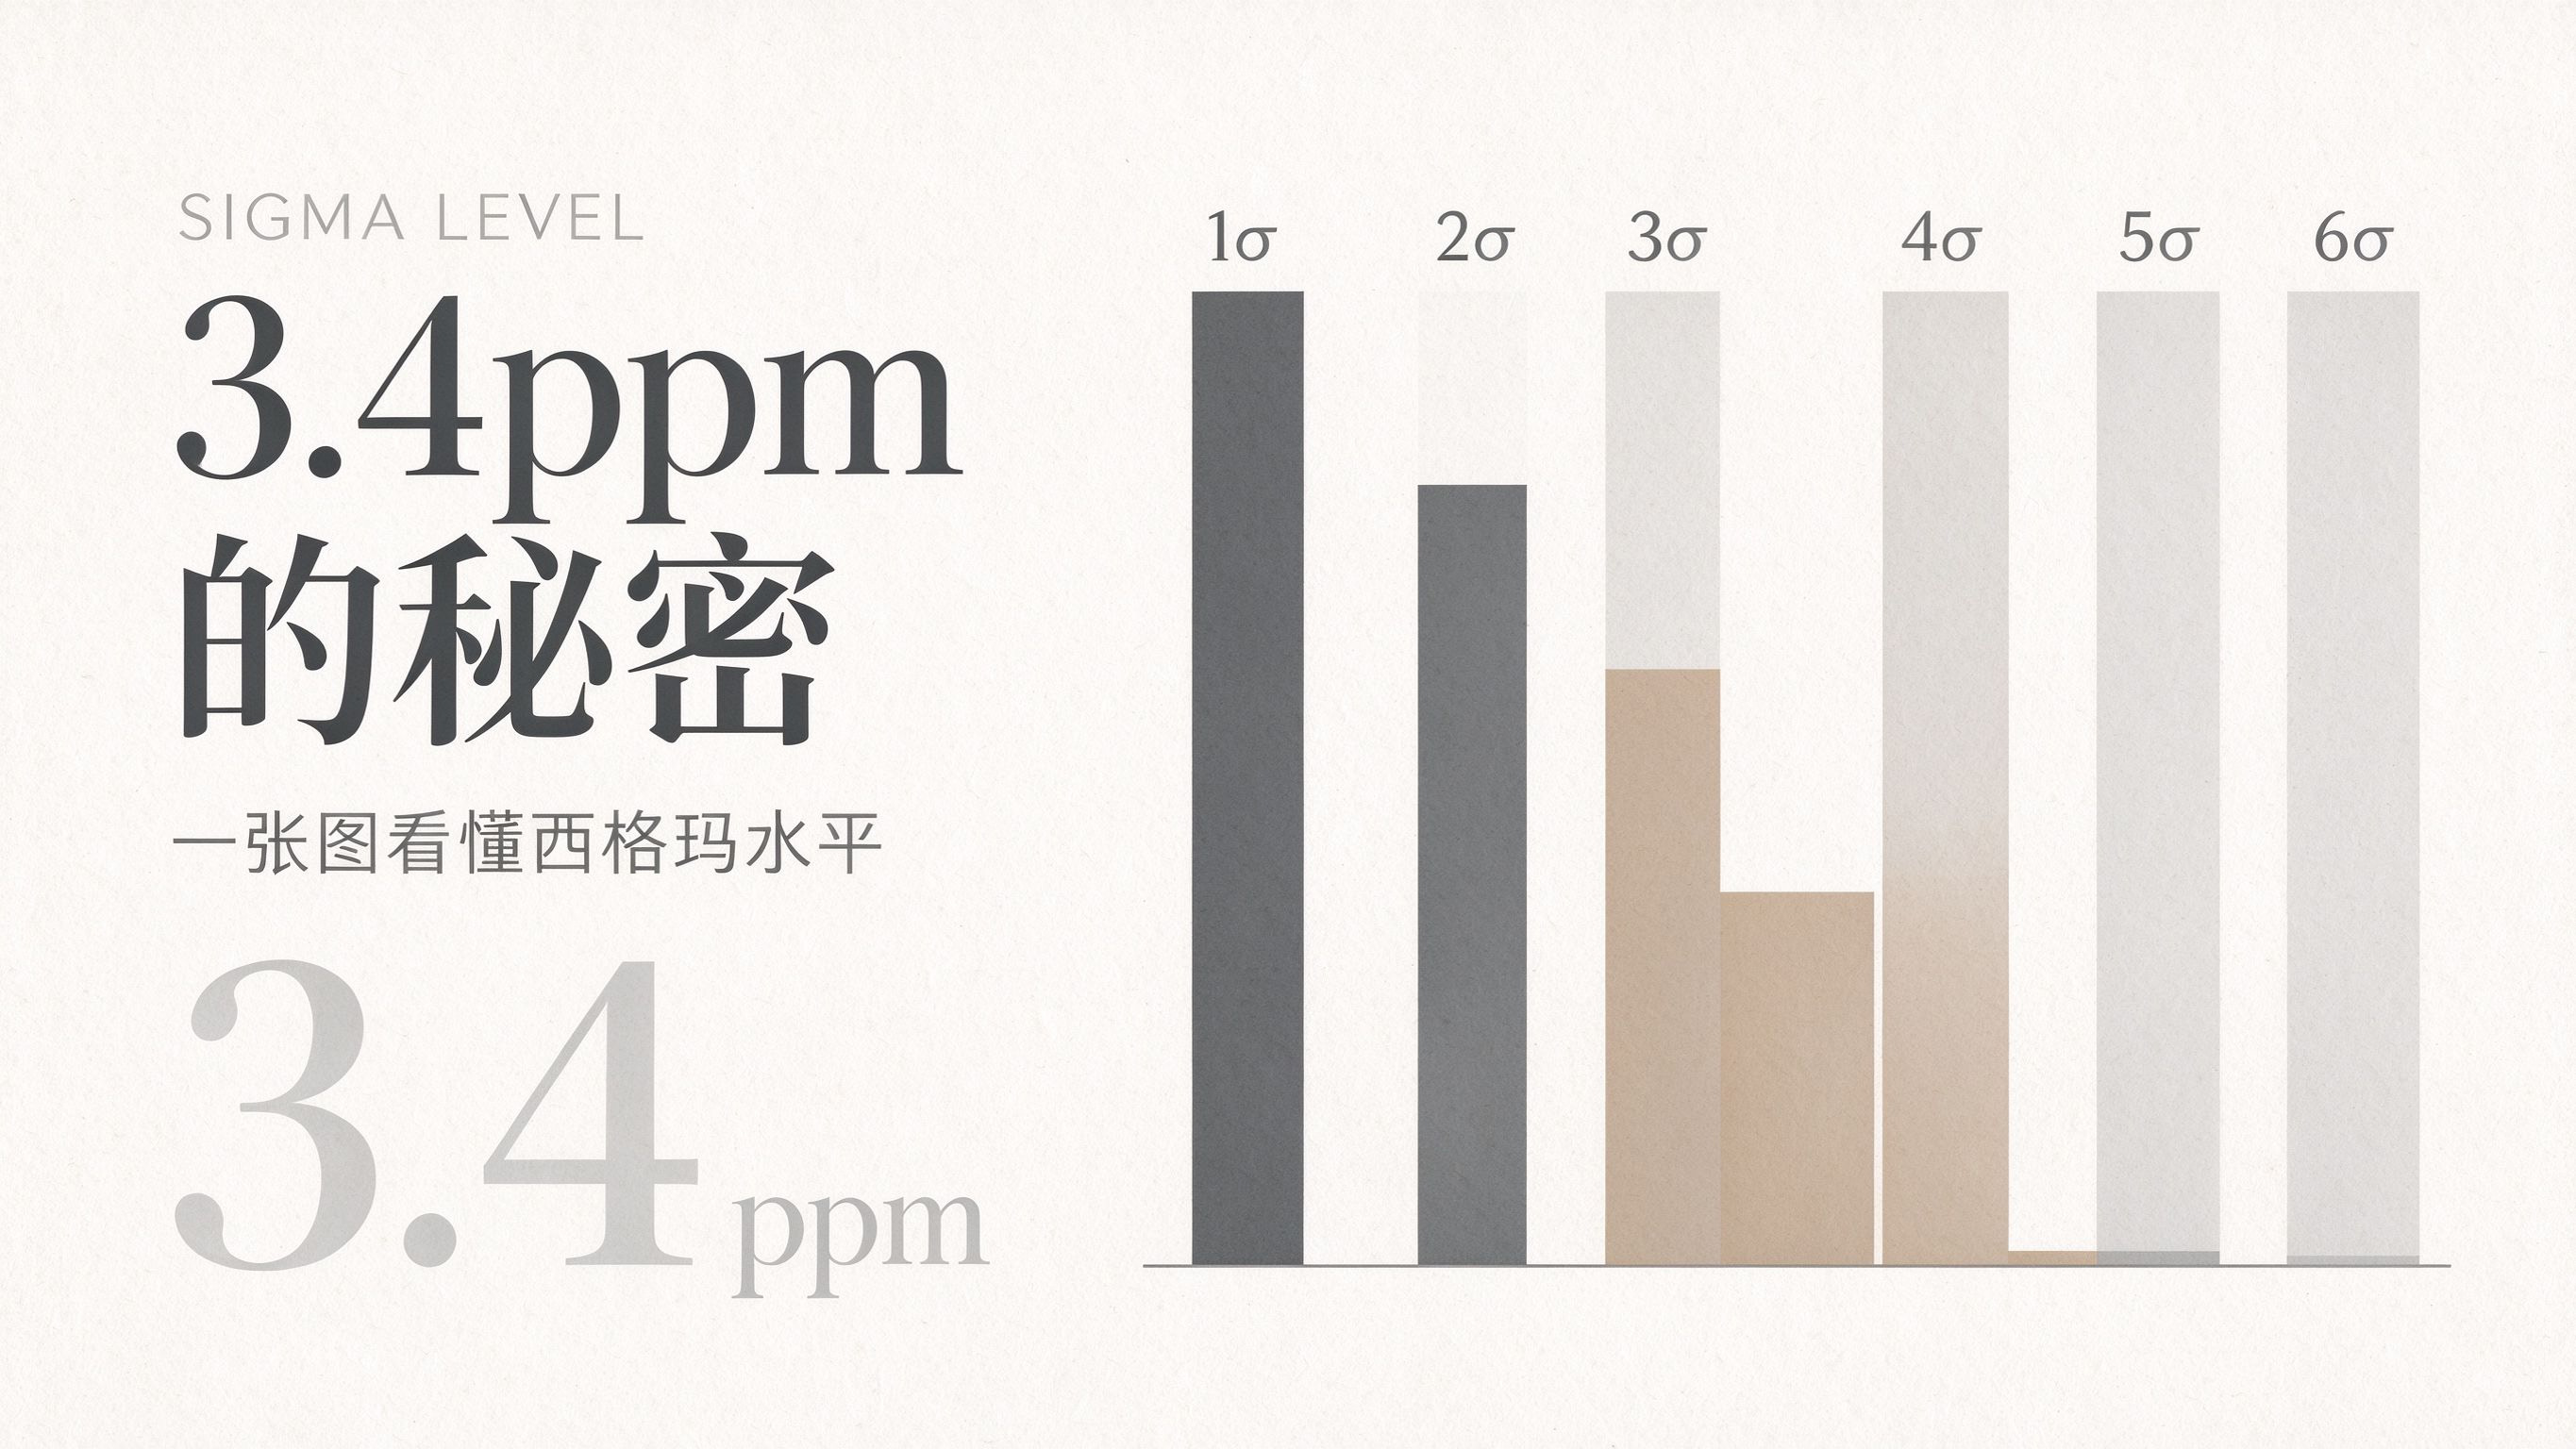
3.4ppm 的秘密:一张图看懂西格玛水平
"六西格玛 = 百万分之 3.4 的缺陷"这句话人人会背,但 3.4 是怎么来的、自己的过程在几个西格玛、怎么换算
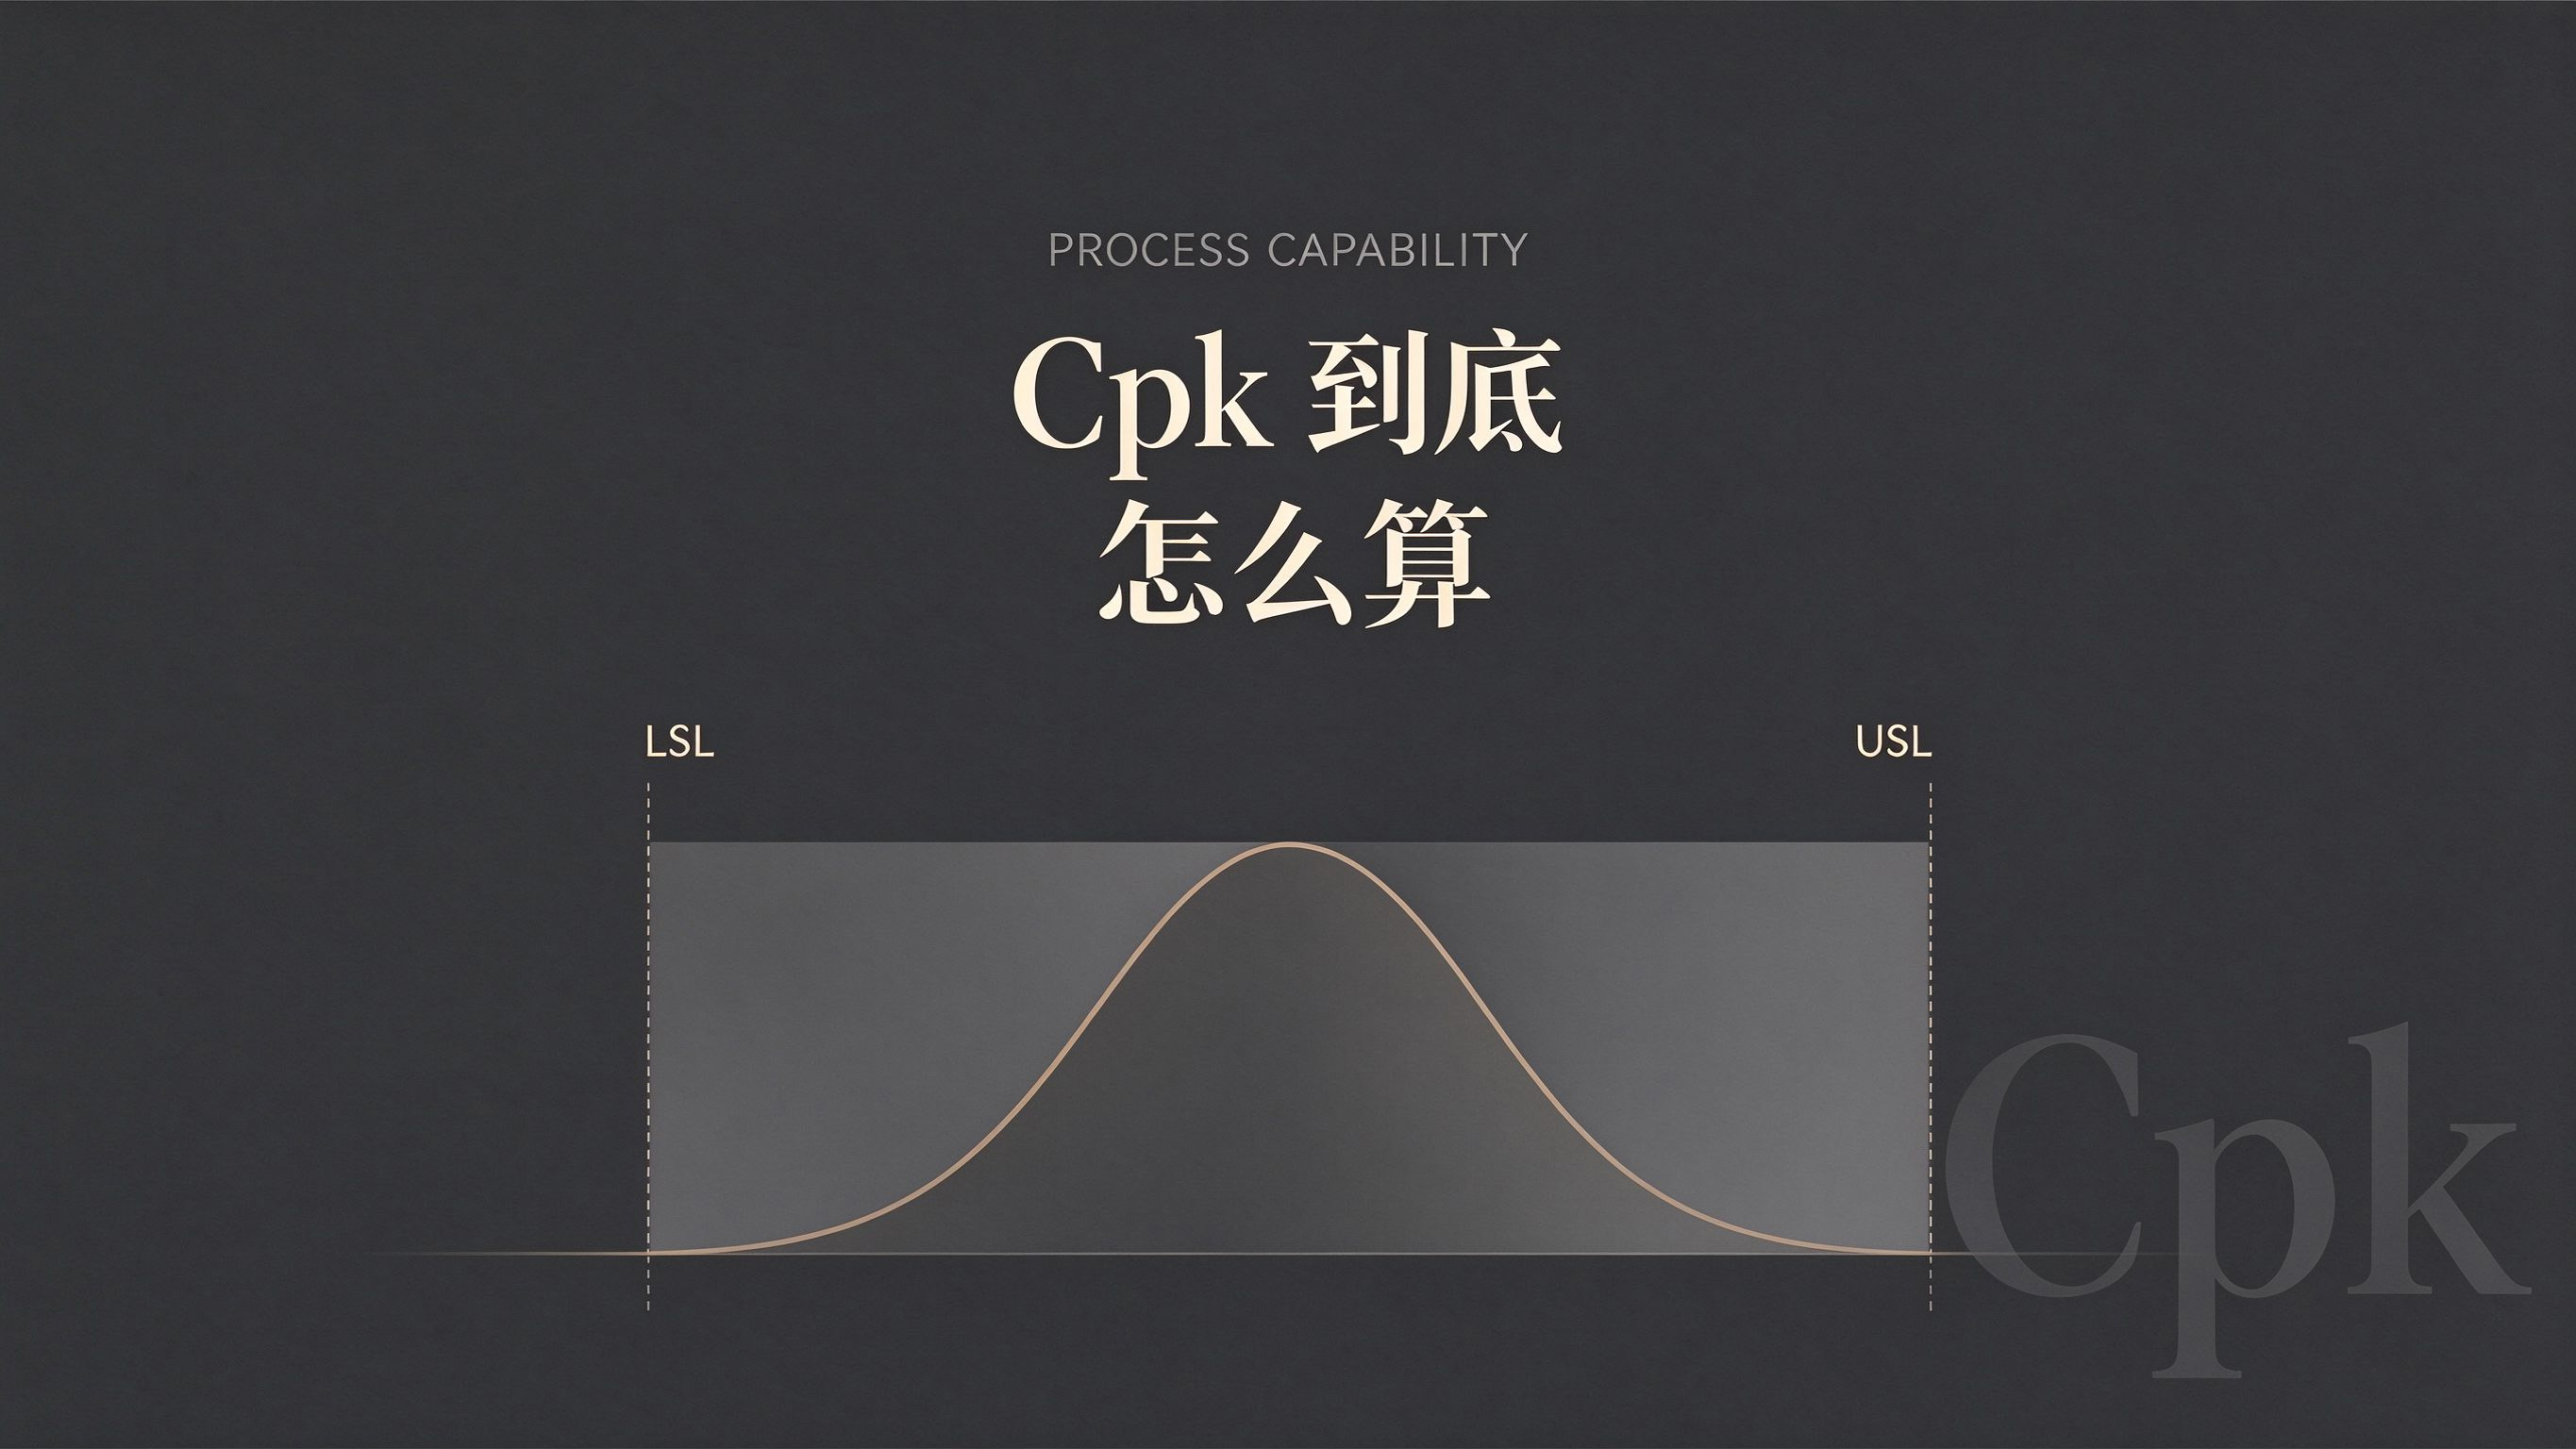
Cpk 到底怎么算
客户要求 Cpk≥1.33,生产线却总差一点。Cpk 究竟代表什么、怎么算、怎么用它诊断问题?
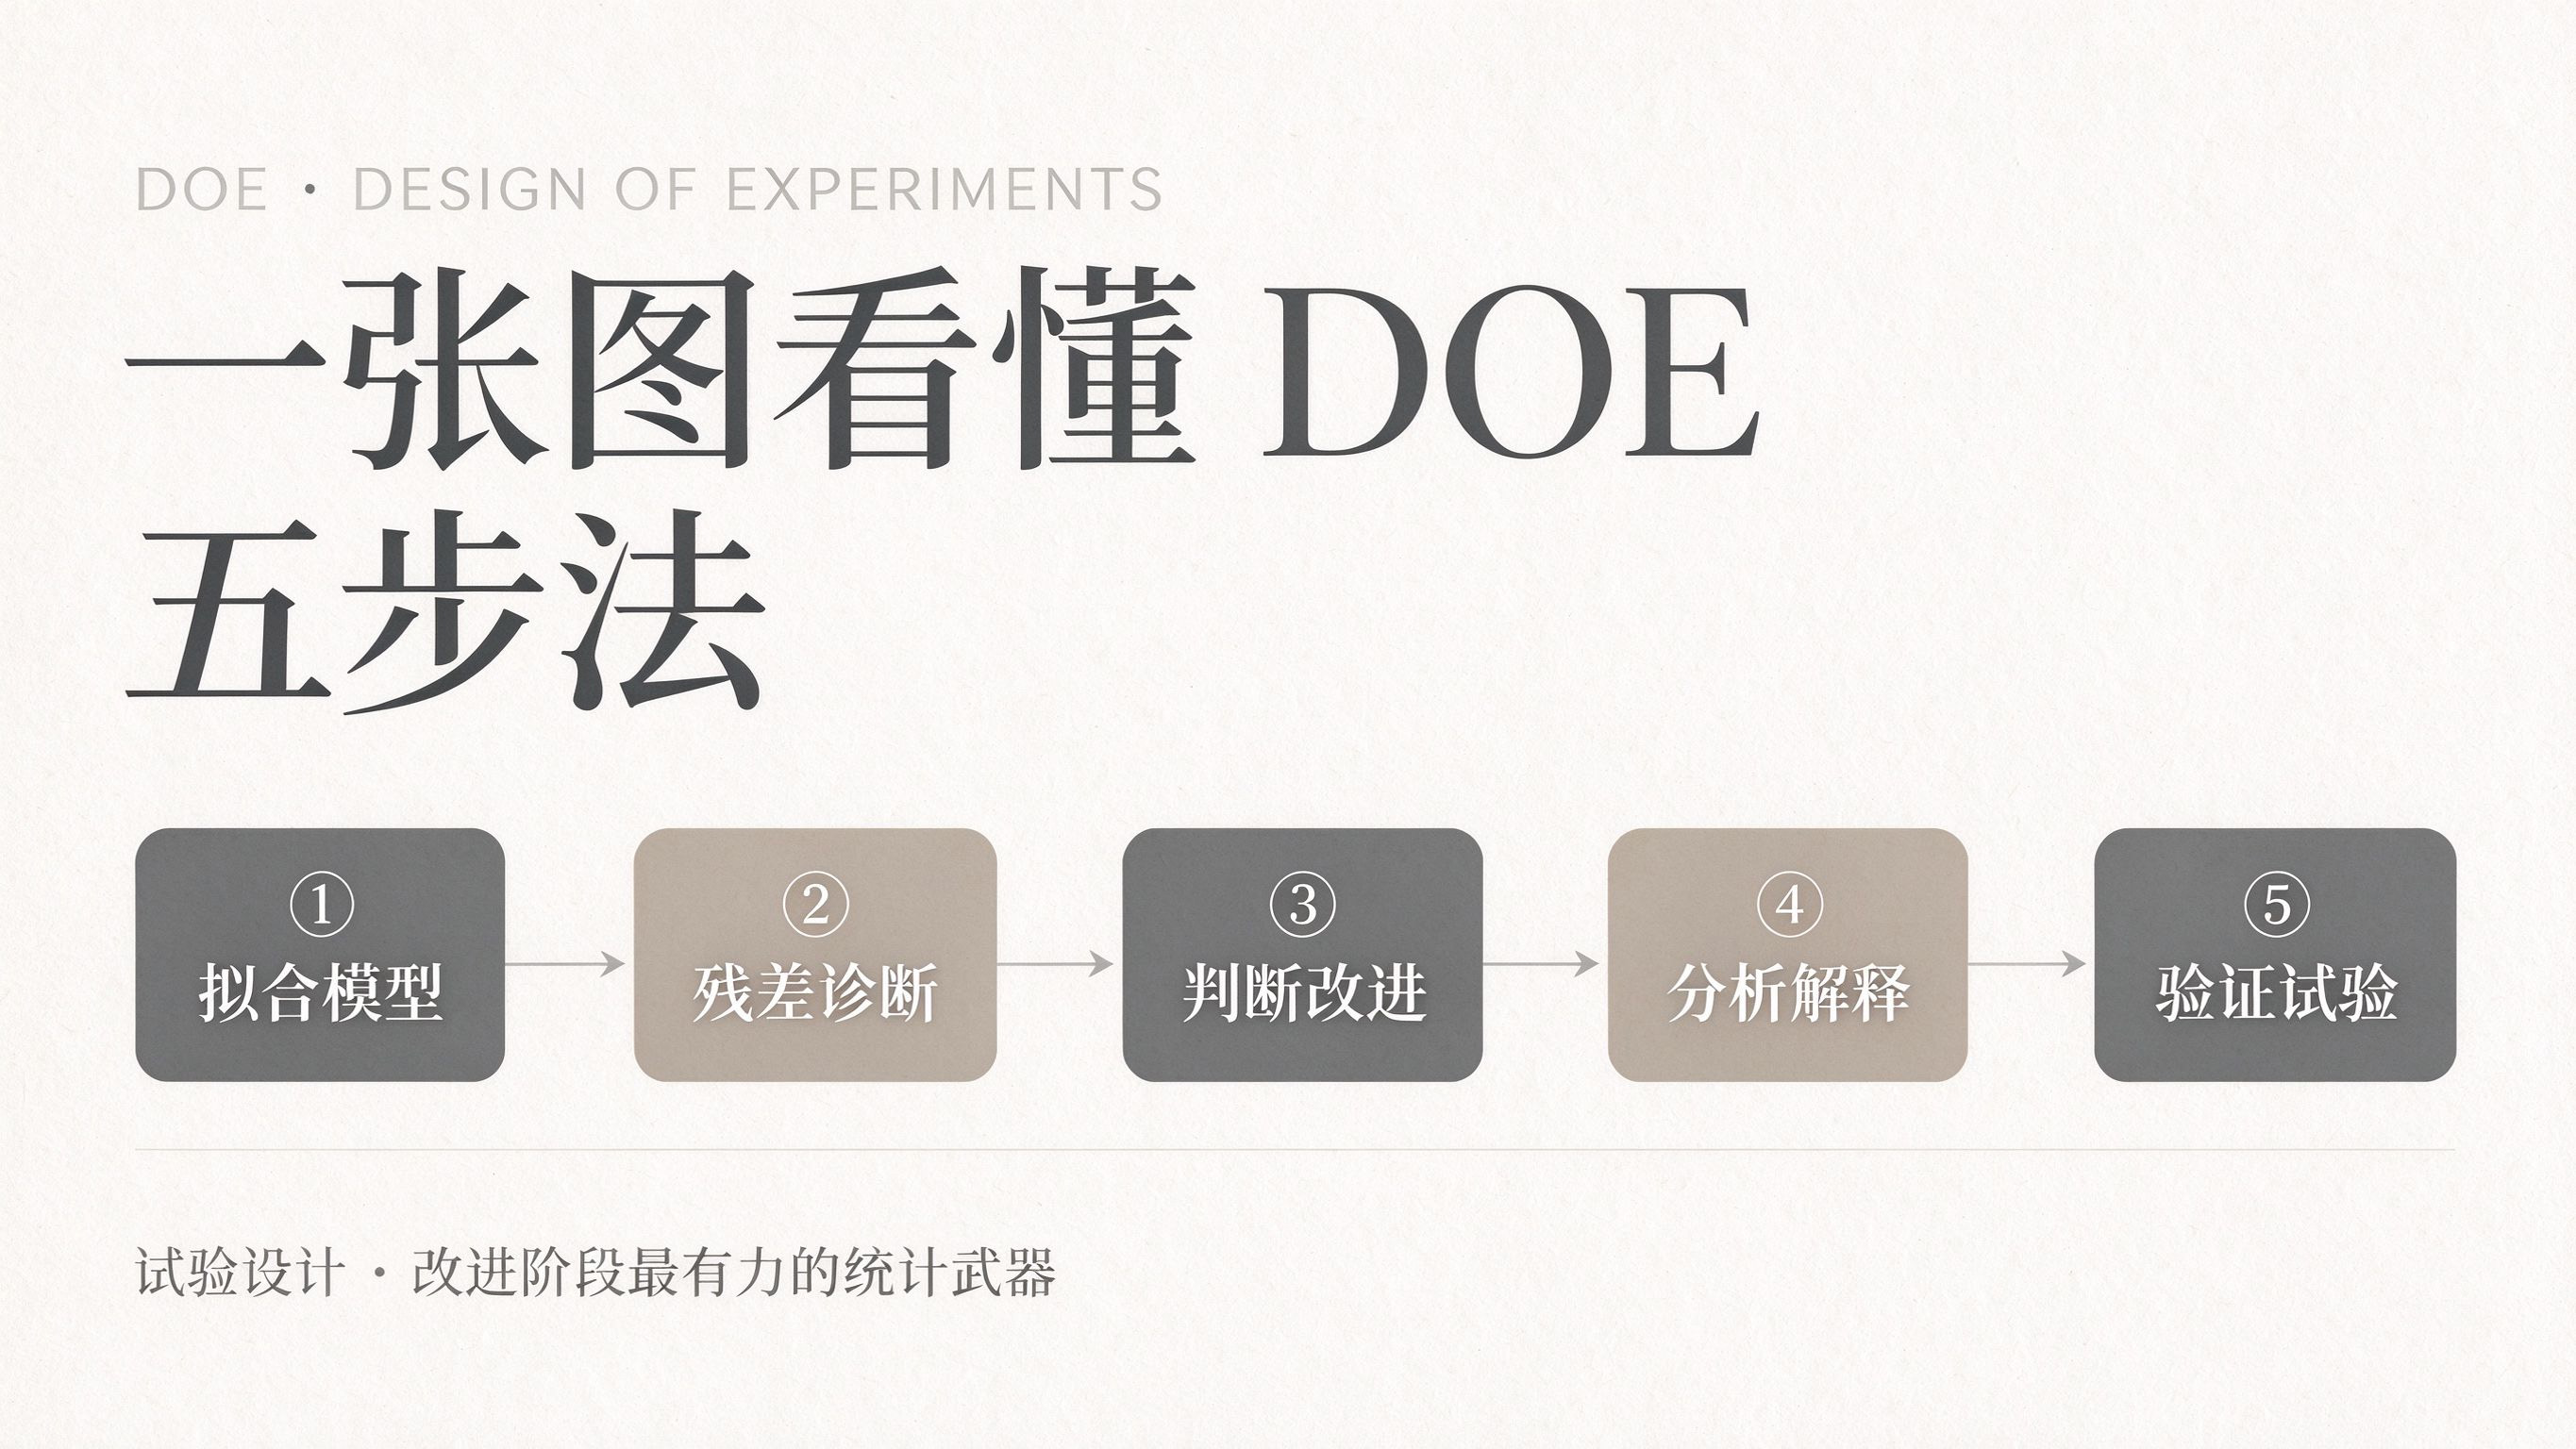
一张图看懂 DOE 五步法
试验设计(DOE)是改进阶段最有力的统计武器:它告诉你哪些因子真的影响结果、最优参数怎么找、预测到底可不可信